

 Siliconas, aceites de silicona, aerosoles
 Resinas de fundición y encapsulado

Referencia interna:
49-202.FL.ML075
Código HS:
35069190
Datos técnicos
Valores típicos, no especificaciones. La ficha técnica (TDS) es vinculante.
Información del producto
- Marca
- Permabond
- Fabricante
- Permabond Engineering Adhesives Ltd
- País de origen
- Italia
- Envase
- 75 ml
- UFI (Identificador Único de Fórmula)
- XT40-9044-W004-Q2TJ
Rendimiento a la resistencia final
- Par de apriete (acero M10 ISO10964) de rotura
- 20 N·m
- Par de apriete (acero M10 ISO10964) posterior
- 23 N·m
Propiedades físicas
- Grupo químico
- Acrílico
- Peso específico
- 1,1
- Viscosidad (adhesivos)
- Alta viscosidad / Pasta
- Fluorescencia
- Sí
Valores de curado
- Abertura máxima de junta (mm)
- 0,5
Propiedades térmicas
- Temperatura de almacenamiento (°C)
- 5-25
Características
- Color
- rojo
Descripción del producto
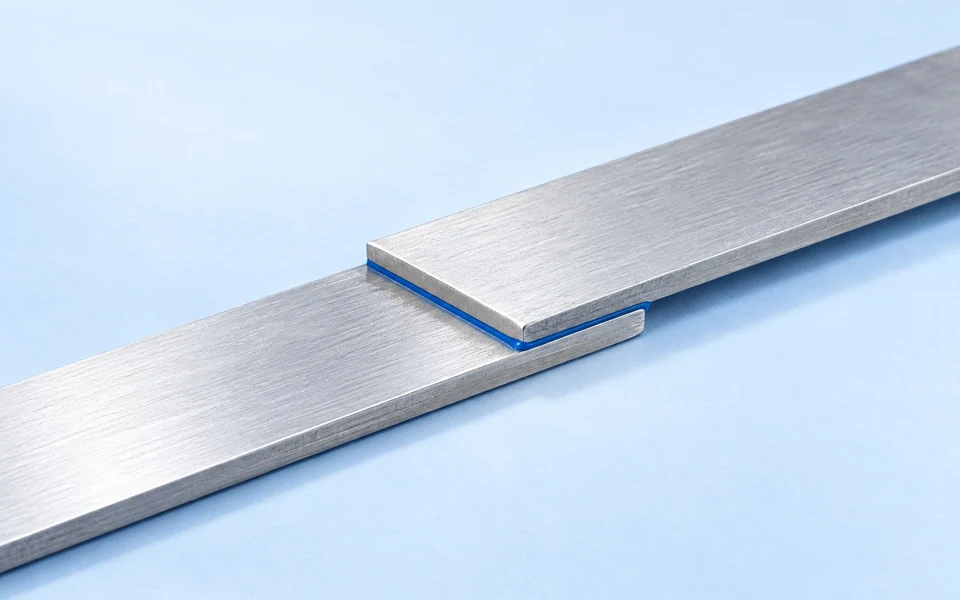
Permabond MH196 es un sellador anaeróbico en pasta, diseñado para formar juntas in situ entre bridas metálicas, como sustituto de las juntas clásicas de papel, corcho o caucho.
A diferencia de los fijadores de roscas o adhesivos para ejes y cubos convencionales, el MH196 es un sellador de superficie puro: se aplica a una de las superficies de sellado de la brida y, al unir los componentes, forma un sello a medida dentro de la geometría del espacio. La consistencia de la pasta (500 000 mPa·s) se mantiene exactamente donde se aplica.
La junta MH196 sustituye a las juntas planas precortadas de papel, corcho o caucho, con las siguientes ventajas: no es necesario almacenar juntas de diferentes formas, no se desgasta como las juntas de caucho, no se deforma, distribuye la presión en toda la superficie y protege contra la corrosión en las superficies de contacto de la brida.
El sistema de juntas anaeróbicas Permabond MH196, que forma juntas superficiales in situ, sustituye a las juntas planas convencionales de papel, corcho o caucho. Al unir las bridas, la junta se ajusta con precisión a la geometría del espacio, evitando así el desgaste y la deformación propios de las juntas convencionales.
¿Qué distingue a Permabond MH196?
¿Para qué se utiliza Permabond MH196?
Procesamiento
Accesorios recomendados
Notas importantes
¿Qué adhesivo anaeróbico Permabond para qué aplicación?
Comparación directa de Permabond MH196 con productos similares de la serie A.
Permabond MH196 Producto actual | Permabond A136 → | Permabond A129 → | Permabond A1058 → | |
|---|---|---|---|---|
| Aplicación / Resistencia | Fabricante de juntas anaeróbico — formado in situ | Sellador de superficie acrílico con WRAS | Junta roscada en lugar de junta plana | Pasta selladora para roscas de tuberías |
| Viscosidad | 500.000 mPa·s a 2 rpm (pasta) | Pasta | Gel | 300.000 mPa·s |
| Relleno de holgura máx. | 0,5 mm | 0,5 mm | 0,5 mm | 0,5 mm |
| Par de rotura | 20 N·m | 10 N·m | 12 N·m | 8 N·m |
| Par de apriete final | 23 N·m | 8 N·m | 7 N·m | 6 N·m |
Preguntas frecuentes sobre Permabond MH196
Preguntas prácticas sobre aplicación y diseño — respondidas por SILITECH.
Permabond MH196 es un sellador acrílico anaeróbico con una viscosidad de 500 000 mPa·s a 2 rpm (en pasta) y una capacidad de relleno de huecos de hasta 0,5 mm. Se trata de una junta de superficie anaeróbica —juntas formadas in situ entre bridas metálicas— que sustituye a las juntas planas convencionales. Los adhesivos anaeróbicos curan en ausencia de aire y en contacto con el metal, lo que los hace ideales para uniones metálicas con tolerancias muy ajustadas.
Los adhesivos anaeróbicos como Permabond MH196 permanecen líquidos en el envase (debido al contacto con el aire y el oxígeno) y solo comienzan a endurecerse tras la unión en condiciones anaeróbicas y contacto metal con metal. El curado comienza en la superficie metálica y avanza hacia la junta. El producto cura rápidamente en acero y cobre; en acero inoxidable y zinc, puede ser útil el activador Permabond A905.
Separación mecánica: las juntas de superficie se separan levantando o deslizando los componentes lateralmente. Un ligero calentamiento puede facilitar la separación.
Permabond MH196 no cuenta con certificaciones industriales específicas como WRAS o KTW (agua potable). Para aplicaciones industriales generales, el producto está aprobado según las especificaciones internas de Permabond; se recomienda realizar pruebas específicas antes de la producción en serie.
En acero M10, Permabond MH196 suele alcanzar la resistencia de manipulación tras 15 minutos y la resistencia funcional tras 1 hora a 23 °C. La resistencia final se alcanza tras 24 horas. En superficies inactivas (acero inoxidable, zinc) o a bajas temperaturas, el tiempo de curado se prolonga; el activador Permabond A905 acelera el proceso.
Permabond MH196 es un sellador de juntas anaeróbico, formado in situ (viscosidad de 500 000 mPa·s a 2 rpm (pasta), relleno de huecos de 0,5 mm, par de arranque de 20 N·m). Permabond A136 es un sellador de juntas acrílico (pasta, 0,5 mm, par de arranque de 10 N·m), con tecnología WRAS. Ambos pertenecen a la serie anaeróbica Permabond A.
La elección depende de la aplicación: Permabond MH196 (sellador de juntas anaeróbico – formado in situ); Permabond A136 (sellador de juntas acrílico); Permabond A129 (gel sellador de tuberías); Permabond A1058 (pasta selladora de tuberías). Para superficies inactivas (acero inoxidable, zinc, aluminio) , también se debe utilizar el activador Permabond A905 para acelerar el curado