

 Siliconas, aceites de silicona, aerosoles
 Resinas de fundición y encapsulado
)
)
Datos técnicos
Valores típicos, no especificaciones. La ficha técnica (TDS) es vinculante.
Información del producto
- Fabricante
- Permabond Engineering Adhesives Ltd
- Marca
- Permabond
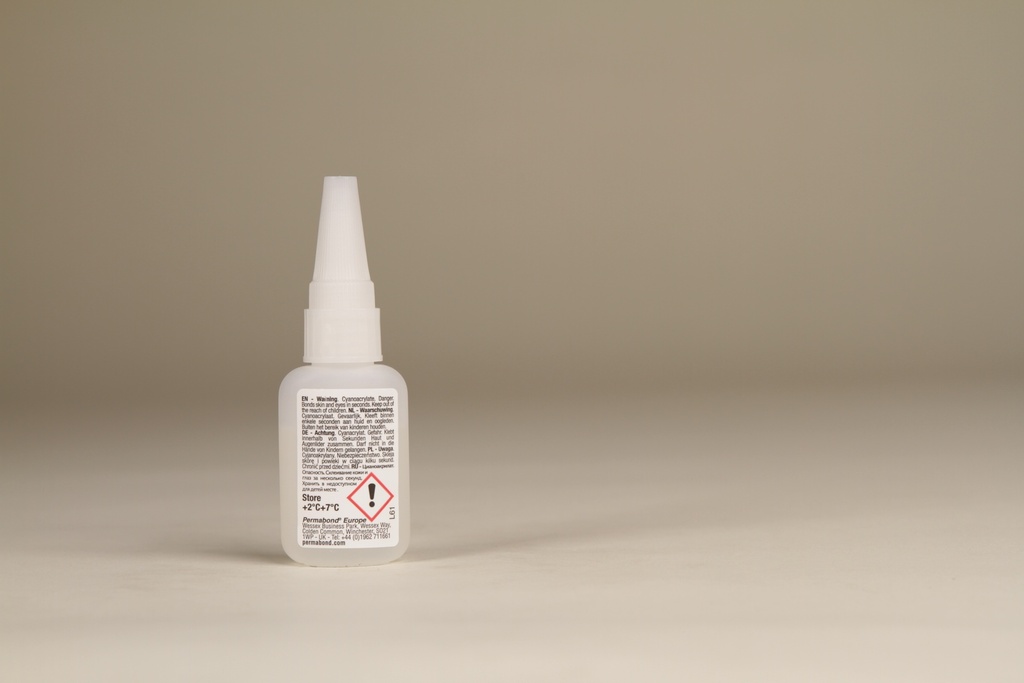
- Envase
- 20 g, 50 g, 500 g
- País de origen
- Italia
- UFI (Identificador Único de Fórmula)
- T170-F02F-U00Y-WXY7
Rendimiento a la resistencia final
- Resistencia al impacto (ASTM D-950)
- 3-5 kJ/m²
- Rigidez dieléctrica
- 25 kV/mm
Propiedades físicas
- Color
- incoloro
- Grupo químico
- cianoacrilato de etilo
- Viscosidad (adhesivos)
- Viscosidad media 500 - 5000 mPas
- Viscosidad mPa·s
- 1200-2500
- Peso específico
- 1.1
Valores de curado
- Abertura máxima de junta (mm)
- 0.4
- Fuerza de la mano de acero (seg.)
- 15-20
- Fuerza de agarre del caucho (seg.)
- 15-20
- Fuerza de agarre del fenol (segundos)
- 15-20
- Resistencia final
- 24 horas
Aprobaciones de producto
- Aprobación WRAS para agua potable
- Solo para uso con agua fría
- MIL-A-46050C Tipo II Clase 3
- SÍ
Propiedades mecánicas
- Dureza (Shore D)
- 85
Resistencia al cizallamiento ISO 4587 en N/mm²
- Acero
- 21-25
- ABS
- >8
- PVC
- >11
- ordenador personal
- >5
- fenol
- 14
Propiedades térmicas
- Conductividad térmica
- 0,1 W/(m·K)
- Coeficiente de expansión térmica
- 90 × 10⁻⁶ mm/mm/°C
- Temperatura de servicio (°C)
- -55 a +80
- Temperatura de almacenamiento (°C)
- 2-7
Descripción del producto
Permabond 240 (anteriormente C4) es un adhesivo de cianoacrilato de alta viscosidad y curado lento, específicamente diseñado para unir componentes grandes, elastómeros espumados y aplicaciones donde se necesita más tiempo para alinear con precisión las piezas que se van a unir.
Con una viscosidad de 1200–2500 mPa·s, una capacidad de relleno de huecos de hasta 0,4 mm y una velocidad de curado deliberadamente retardada (resistencia de manipulación de 15–20 s), Permabond 240 se distingue de los adhesivos de cianoacrilato estándar de curado rápido: el usuario dispone de tiempo para un ajuste precisoen lugar de trabajar bajo presión.
La alta viscosidad también permite la unión fiable de elastómeros espumados y materiales porosos en los que los cianoacrilatos de baja viscosidad simplemente se filtrarían.
MIL-A-46050C Tipo II Clase 3 : apto para aplicaciones industriales y de defensa. Además , cuenta con la aprobación WRAS para agua potable (solo para uso con agua fría) , estándar británico para contacto directo con agua potable fría.
¿Qué hace que Permabond 240 destaque?
¿Para qué se utiliza Permabond 240?
Procesamiento
Accesorios recomendados
Notas importantes
¿Qué Permabond es adecuado para cada aplicación?
Comparación directa de Permabond 240 con los cianoacrilatos relacionados, de alta viscosidad y resistentes a los impactos.
| Permabond 102 → | Permabond 2050 → | Permabond 2010 → |
Permabond 240
Producto actual
|
|
|---|---|---|---|---|
| Viscosidad | 70–90 mPa·s | 1200–1800 mPa·s | 2000–2500 (tixotrópico) | 1500–2500 mPa·s |
| Relleno de holgura máx. | 0,15 mm | 0,2 mm | 0,5 mm | 0,4 mm |
| Firmemente sobre acero | 10–15 s | 10–15 s | 10–15 s | 15–20 s (lentamente) |
| acero de alta resistencia al corte | 19–23 N/mm² | 16–20 N/mm² | 19–23 N/mm² | 21–25 N/mm² |
| dureza | 85 Shore D | 85 Shore D | 85 Shore D | 85 Shore D |
| MIL-A-46050C | Tipo II Clase 2 | — | — | Tipo II Clase 3 |
| Fuerza / Recomendado para | Adhesivo de uso general, para huecos más grandes. | Vibración, impacto, costura flexible | Sistema vertical de agua potable (WRAS) | Elastómeros espumados, componentes grandes, tiempo de ajuste |
Preguntas frecuentes sobre Permabond 240
Preguntas prácticas sobre aplicación y diseño — respondidas por SILITECH.
Permabond 240 (anteriormente conocido como Permabond C4) es un adhesivo de cianoacrilato de alta viscosidad (1200–2500 mPa·s) con un tiempo de curado prolongado (resistencia de manipulación de 15–20 s sobre acero). Ideal para: unir elastómeros y espumas, componentes de gran superficie (mayor tiempo de preparación), unir plásticos con fallas en el sustrato (ABS >8, PVC >11, PC >5 N/mm²) y aplicaciones que requieren la aprobación MIL-A-46050C Tipo II Clase 3.
Permabond 240 es el nombre actual del producto que antes se vendía como Permabond C4 . La formulación y las propiedades técnicas permanecen sin cambios; solo se ha actualizado el nombre del producto a 240 como parte de la estandarización de la gama de productos Permabond. Las aplicaciones existentes con especificaciones C4 se pueden convertir directamente a 240.
Los cianoacrilatos estándar alcanzan su resistencia de manipulación sobre acero en 3-10 segundos, lo que dificulta la alineación precisa de componentes complejos. Permabond 240 requiere deliberadamente 15-20 segundos, lo que permite a los usuarios tiempo suficiente para posicionar las piezas. Este tiempo de secado prolongado es crucial para lograr una unión limpia, especialmente con componentes grandes o complejos , o en uniones con juntas a tope largas.
Permabond 240 adhiere: acero (21–25 N/mm²), aluminio (8–9), zinc (10), plásticos con falla de sustrato: ABS (>8 N/mm² SV), PVC (>11 N/mm² SV), PC (>5 N/mm² SV), resina fenólica (14 N/mm²), caucho Buna-N y elastómeros particularmente bien espumados (espuma EPDM, caucho esponjoso, espumas de PU). Se requiere un pretratamiento con imprimación Permabond POP para PP, PE, PTFE y silicona .
Permabond 240 es altamente viscoso (1200–2500 mPa·s), rellena grandes huecos (0,4 mm), tiene un tiempo de curado prolongado (15–20 s) y cuenta con la aprobación MIL-A-46050C Clase 3, siendo la opción ideal para elastómeros espumados, componentes grandes y aplicaciones con mayor tiempo de preparación. Permabond 102 es de viscosidad media (70–90 mPa·s), más rápido (10–15 s) y de Clase 2, siendo la opción ideal para tareas de unión estándar con huecos más pequeños y un procesamiento más rápido.
Permabond 240 debe almacenarse sin abrir a una temperatura de 2 a 7 °C. Deje que alcance la temperatura ambiente antes de abrirlo para evitar la condensación. Una vez abierto, el envase conserva su funcionalidad durante varios meses si se almacena correctamente. Recomendamos realizar una prueba de adhesión para comprobar la reactividad antes de aplicaciones importantes en producción.
Para elastómeros espumados, componentes grandes y aplicaciones aprobadas por MIL con tiempo de fraguado prolongado, Permabond 240 la opción correcta. Para aplicaciones de microespacios/camerales, utilice Permabond 101.Para aplicaciones de uso general con espacios más grandes, PermabondPara aplicaciones exigentes de unión de caucho, utilice Permabond 105.Para máxima resistencia del acero, Permabond 910.Para uniones sometidas a vibraciones/impacto con el doble de resistencia al impacto, utilice Permabond 2050.Para aplicaciones de agua potable 2010; para aplicaciones NSF/entorno alimentario, utilice Permabond 2011 Gel.