

 Siliconas, aceites de silicona, aerosoles
 Resinas de fundición y encapsulado
)
)
Datos técnicos
Valores típicos, no especificaciones. La ficha técnica (TDS) es vinculante.
Información del producto
- Fabricante
- Permabond Engineering Adhesives Ltd
- Marca
- Permabond
- Envase
- 250 ml, 500 ml, 1 l
- País de origen
- Italia
Rendimiento a la resistencia final
- Conductividad térmica
- 0,19 W/(m.K)
Propiedades físicas
- Color
- verde
- Grupo químico
- Éster de metacrilato
- Viscosidad (adhesivos)
- Baja viscosidad <500 MPa
- Viscosidad mPa·s
- 10-20
Valores de curado
- Abertura máxima de junta (mm)
- 0.05
- Resistencia al manejo (acero M10)@23°C
- 5-20 segundos
- Resistencia funcional (M10 acero)@23°C
- 20 minutos
- Resistencia final (acero M10)@23°C
- 1 hora
Propiedades térmicas
- Temperatura de almacenamiento (°C)
- 5-25
- Temperatura de servicio (°C)
- -55 a 150
- Coeficiente de expansión térmica
- 90 x 10-6 mm/mm/°C
Descripción del producto
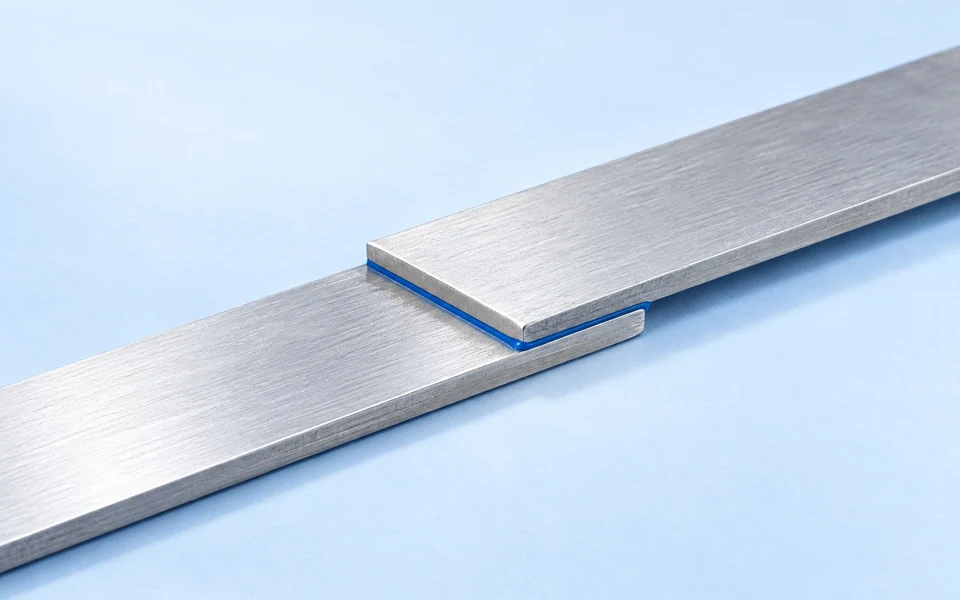
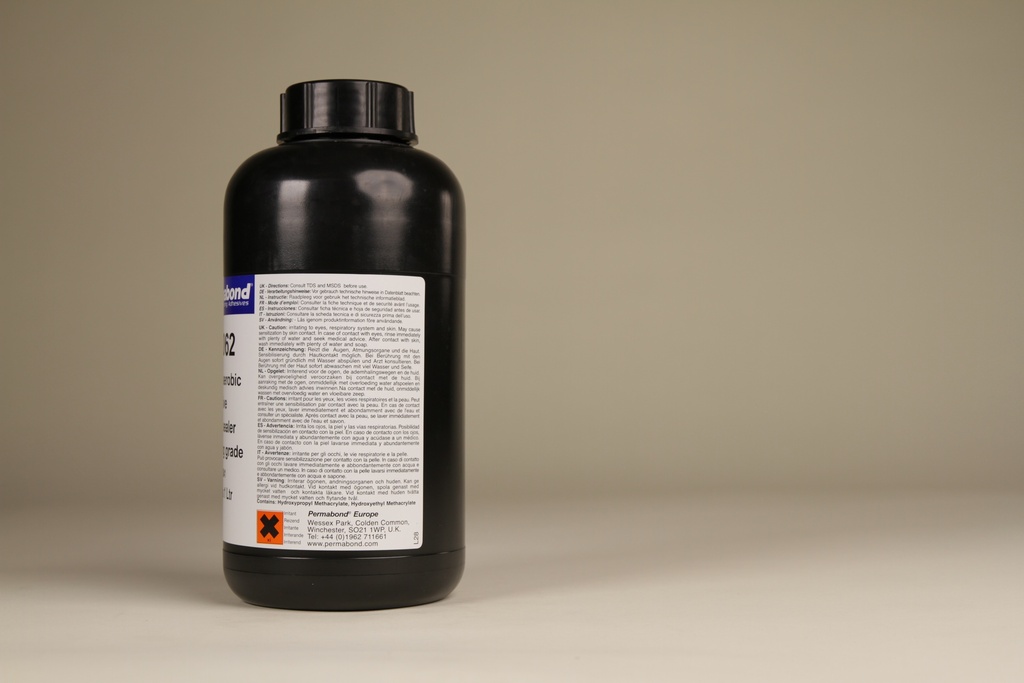
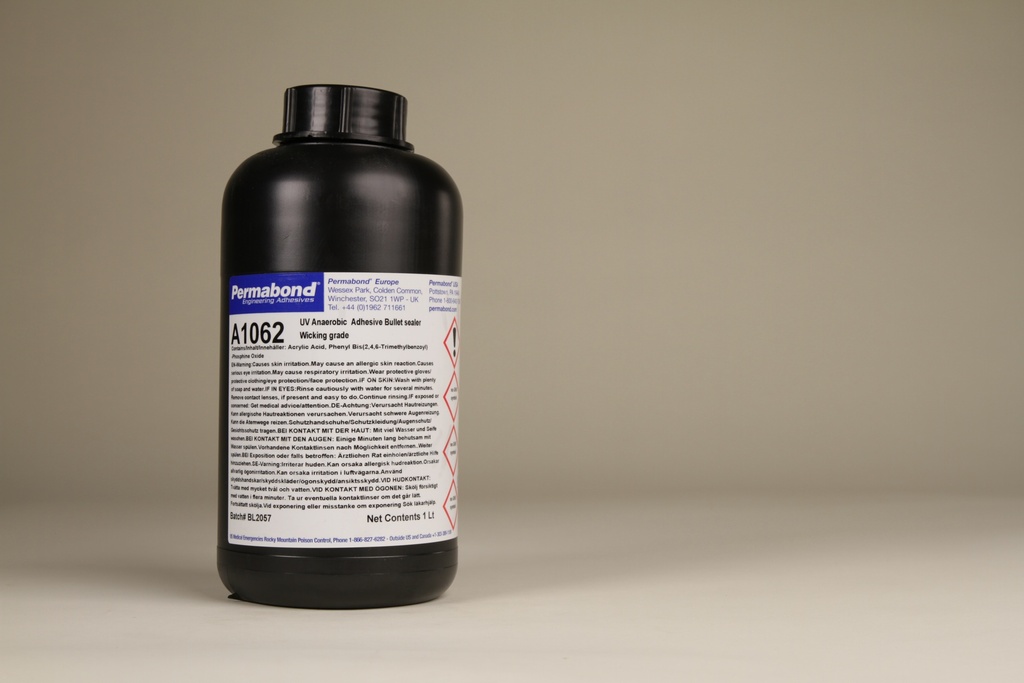
Permabond A1062 es un adhesivo capilar para ejes y bujes con doble proceso de curado: anaeróbico en el espacio entre el eje y UV en la superficie. Su baja viscosidad permite su aplicación en componentes ya ensamblados.
Con una viscosidad de 10–20 mPa·s, el A1062 presenta una viscosidad ultrabaja y fluye por capilaridad en microespacios de hasta 0,05 mm, permitiendo incluso la unión de componentes previamente ensamblados. El curado anaeróbico se produce en el espacio entre los componentes, en condiciones anaeróbicas.
El exclusivo proceso de curado secundario mediante luz UV (espectro de 365–420 nm, de 5 a 20 segundos con una lámpara de 4 mW) elimina el exceso de adhesivo en la superficie, lo que supone una ventaja en el sellado de municiones y en los procesos de fabricación con uniones adhesivas visibles. La composición química del metacrilato distingue al A1062 del acrílico clásico de la serie Standard A.
Curado secundario anaeróbico + UV : la combinación única de dos mecanismos de curado: anaeróbico en el espacio (eje-buje) y luz UV para el exceso de adhesivo en la superficie (5–20 segundos a 365–420 nm). Baja viscosidad para una penetración por capilaridad.
¿Qué distingue a Permabond A1062?
¿Para qué se utiliza Permabond A1062?
Procesamiento
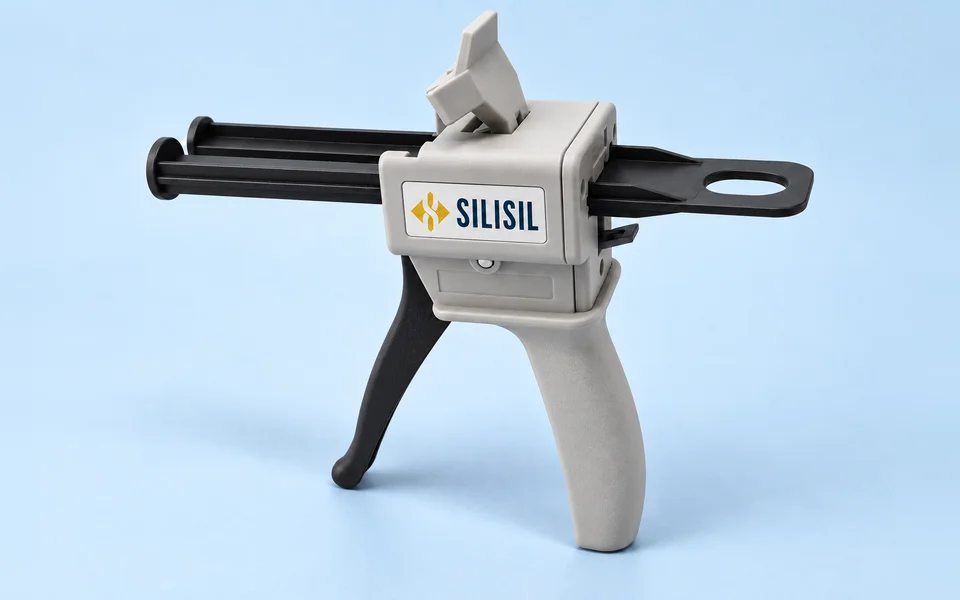
Accesorios recomendados
Notas importantes
¿Qué adhesivo anaeróbico Permabond para qué aplicación?
Comparación directa de Permabond A1062 con productos similares de la serie A.
Permabond A1062 Producto actual | Permabond HM162 → | Permabond A1046 → | Permabond A126 → | |
|---|---|---|---|---|
| Aplicación / Resistencia | Absorción por capilaridad en el eje + curado secundario UV | Mayor viscosidad, aplicar antes del montaje | Alta resistencia sin curado secundario UV | Absorción capilar sin curado secundario UV |
| Viscosidad | 10-20 mPa·s | 1.000 mPa·s | — | 10–30 mPa·s |
| Relleno de holgura máx. | 0,05 mm | 0,12 mm | 0,25 mm | 0,05 mm |
| Par de rotura | — | 32 N·m | 30 N·m | 14 N·m |
| Par de apriete final | — | 57 N·m | 50 N·m | 34 N·m |
Preguntas frecuentes sobre Permabond A1062
Preguntas prácticas sobre aplicación y diseño — respondidas por SILITECH.
Permabond A1062 es un metacrilato (anaeróbico con curado secundario UV) con una viscosidad de 10–20 mPa·s y capacidad de relleno de huecos de hasta 0,05 mm. Es un adhesivo capilar para ejes y bujes con curado secundario UV, que penetra en los componentes ensamblados y elimina el exceso mediante curado UV. Los adhesivos anaeróbicos curan en ausencia de aire y en contacto con metal, lo que los hace ideales para uniones metálicas de alta precisión.
Los adhesivos anaeróbicos como Permabond A1062 permanecen líquidos en el envase (debido al contacto con el aire y el oxígeno) y solo comienzan a endurecerse tras la unión en condiciones anaeróbicas y contacto metal con metal. El curado comienza en la superficie metálica y avanza hacia la junta. El producto cura rápidamente en acero y cobre; en acero inoxidable y zinc, puede ser útil el activador Permabond A905.
Difícil de separar: los adhesivos para ejes y bujes están diseñados para uniones permanentes. El desmontaje generalmente requiere calentar la unión por encima de 200 °C, tras lo cual la unión se puede separar mecánicamente.
Permabond A1062 no cuenta con certificaciones industriales específicas como WRAS o KTW (para agua potable). Para aplicaciones industriales generales, el producto está aprobado según las especificaciones internas de Permabond; sin embargo, se recomienda realizar pruebas específicas antes de la producción en serie.
En acero M10, Permabond A1062 suele alcanzar la resistencia de manipulación tras 15 minutos y la resistencia funcional tras 1 hora a 23 °C. La resistencia final se alcanza tras 24 horas. En superficies inactivas (acero inoxidable, zinc) o a bajas temperaturas, el tiempo de curado se prolonga; el activador Permabond A905 acelera el proceso.
Permabond A1062 es un adhesivo de unión para bujes con curado secundario UV (viscosidad de 10–20 mPa·s, capacidad de relleno de huecos de 0,05 mm, par de rotura). Permabond HM162 es un adhesivo de alta resistencia para bujes (1000 mPa·s, capacidad de relleno de huecos de 0,2 mm, par de rotura de 32 N·m) – mayor viscosidad, aplicar antes del montaje. Ambos pertenecen a la serie anaeróbica Permabond A.
La elección depende de la aplicación: Permabond A1062 (permatina para eje y buje + curado secundario UV); Permabond HM162 (permatina de alta resistencia para eje y buje); Permabond A1046 (alta resistencia y curado rápido); Permabond A126 (permatina universal). Para superficies inactivas (acero inoxidable, zinc, aluminio), el activador Permabond A905 para acelerar el curado.