

 Siliconas, aceites de silicona, aerosoles
 Resinas de fundición y encapsulado
Loctite 638: Unión eje-cubo de alta resistencia en detalle
LOCTITE 638 es un adhesivo de curado anaeróbico para unir componentes metálicos cilíndricos, como ejes, casquillos y manguitos. Henkel especifica una separación de unión de hasta aproximadamente 0,25 mm. Si lo desea, podemos verificar su idoneidad para su diseño y su disponibilidad actual.
Vea LOCTITE 638 en la tienda. Solicite un presupuesto para LOCTITE 638.
Base técnica: Hoja de datos de Henkel, mayo de 2024.Los valores que contiene son resultados típicos de pruebas y no constituyen una garantía de diseño.
Datos técnicos
| Propiedad | Valor |
|---|---|
| Tipo de producto | Adhesivo de montaje anaeróbico (uretano-metacrilato) |
| Aplicación | Uniones eje-cubo, fijación de rodamientos |
| Color | Verde |
| Viscosidad | Valor típico: 2500 mPa·s a 25 °C según la ficha técnica de Henkel |
| Clase de resistencia | Alta |
| Resistencia al cizallamiento por compresión (acero) | Valor típico: 29 N/mm² después de 72 horas a 23 °C, ISO 10123 |
| articulación | Hasta aproximadamente 0,25 mm según la ficha técnica de Henkel |
| Tiempo de fijación | Dependiendo del sustrato, la separación entre las uniones y la temperatura. Consulte la ficha técnica de Henkel. |
| Curado completo | 24 horas a 23 °C |
| Rango de temperatura | -55 °C a +180 °C |
| Resistencia química | Depende del medio y de la temperatura. Consulte la ficha técnica de Henkel para ver los resultados de las pruebas. |
Principio de funcionamiento: curado anaeróbico
LOCTITE 638 cura en condiciones anaeróbicas . Henkel describe el proceso de curado como aquel que ocurre entre superficies metálicas ajustadas en ausencia de aire.
Condiciones de curado:
- Exclusión de aire: El adhesivo debe quedar encerrado entre dos superficies metálicas muy ajustadas
- Contacto con metal: Los metales activos (acero, cobre, latón) catalizan el curado directamente
- Metales pasivos: Según Henkel, LOCTITE 638 también se endurece sobre acero inoxidable y superficies revestidas. Un activador puede acelerar el proceso de curado.
- Temperatura: El tiempo de curado depende de la temperatura. Los datos de prueba de Henkel se refieren a temperaturas definidas.
El curado depende del sustrato, la separación de la junta y la temperatura. Henkel muestra el desarrollo de la resistencia en la ficha técnica. Para su aplicación, los valores deben verificarse en el componente real.
Aplicaciones
Uniones eje-cubo
El uso principal del Loctite 638: uniones cilíndricas entre eje y cubo (engranaje, polea, volante de inercia, cubo de acoplamiento).
La idoneidad de LOCTITE 638 para complementar o reemplazar un ajuste a presión depende del diseño y de la carga aplicada. La conexión específica debe verificarse técnicamente.
Fijación de rodamientos (Bearing Retaining)
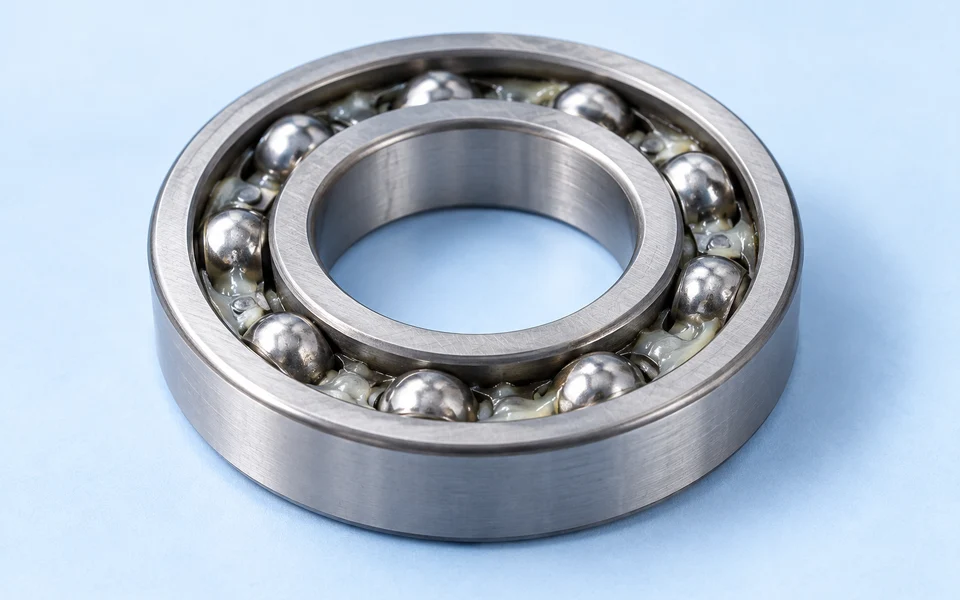
Fijación de rodamientos de bolas en el alojamiento (asiento del rodamiento) o sobre el eje. El adhesivo evita el desplazamiento y los micromovimientos del anillo del rodamiento bajo cargas vibratorias.
Aplicaciones típicas de asientos de rodamientos:
- Motores eléctricos: fijación de los anillos exteriores e interiores del rodamiento
- Cajas de engranajes: aseguramiento de rodamientos del eje de entrada y salida
- Bombas: fijación de carcasas de rodamientos bajo carga vibratoria
- Ventiladores: aseguramiento contra el desplazamiento axial
Pegado de casquillos y manguitos
- Asegurar casquillos de cojinete liso en alojamientos
- Fijar casquillos distanciadores y anillos separadores
- Reparación de ajustes desgastados (compensación de tolerancia hasta 0,25 mm)
Otras uniones cilíndricas
- Rotor sobre eje (motores eléctricos)
- Codificadores/sensores en extremos de eje
- Insertos roscados en carcasas de metal ligero
- Pasadores y pernos en agujeros
Procesamiento: paso a paso
1. Preparación de la superficie
- Para obtener los mejores resultados, limpie todas las superficies de unión con un limpiador recomendado por Henkel y deje secar
- Seleccione el pretratamiento de acuerdo con las instrucciones del fabricante y el estado del material
- Eliminar óxido y partículas sueltas (estropajo abrasivo o cepillo de alambre)
- Activador si fuera necesario: Para acelerar el curado, se puede utilizar un activador proporcionado por Henkel siguiendo las instrucciones del fabricante.
2. Aplicar el adhesivo
- Para asientos deslizantes, aplique el adhesivo en el borde frontal de la parte exterior y en la parte interior de la contraparte, tal como lo describe Henkel
- En el eje: aplicar de forma anular alrededor de la superficie de ajuste
- En caso de agujero: distribuir en el agujero o humedecer el eje
- Seleccione la cantidad de producto según las instrucciones del fabricante y asegúrese de que las superficies de unión queden completamente humedecidas
3. Unión
- Ensamble los componentes según el método de unión previsto
- Un ligero movimiento de rotación durante el ensamblaje favorece la distribución
- Limpiar el exceso de adhesivo en los puntos de salida de la junta
- Alinee los componentes y no los mueva hasta que alcancen la resistencia suficiente para su manipulación
4. Curado
No mueva las piezas hasta que alcancen la resistencia suficiente para su manipulación. El tiempo de curado depende del sustrato, la separación de la junta y la temperatura. Las especificaciones actuales de Henkel y las pruebas realizadas en su junta específica son las más fiables.
Desmontaje: separación de eje y cubo
A pesar de su alta resistencia, las uniones realizadas con Loctite 638 pueden desmontarse:
- Térmicamente: Henkel sugiere calentar localmente hasta aproximadamente 250 °C si es necesario, seguido del desmontaje mientras esté caliente. Debe verificarse la idoneidad para los componentes.
- Mecánica: Henkel especifica herramientas estándar para el desmontaje. Si es necesario, también se puede aplicar calentamiento localizado.
LOCTITE 638 y alternativas
La selección del adhesivo depende de los materiales, la separación entre las piezas, la temperatura y la carga. Para otros productos, comparamos las fichas técnicas del fabricante con sus requisitos antes de recomendarle una alternativa.
Analice alternativas o aplicaciones
Preguntas frecuentes (FAQ)
¿Funciona Loctite 638 en acero inoxidable?
Sí. Henkel especifica que el acero inoxidable es un sustrato adecuado para LOCTITE 638. Un activador puede acelerar el proceso de curado. La resistencia a la manipulación requerida debe comprobarse en la junta específica.
¿Puedo reparar un ajuste desgastado con Loctite 638?
Henkel especifica holguras de junta de hasta aproximadamente 0,25 mm para LOCTITE 638. Para holguras mayores, se debe seleccionar un producto diseñado para tal fin según la ficha técnica del fabricante.
¿Cómo desmonto una unión asegurada con Loctite 638?
Henkel especifica herramientas estándar y, si es necesario, calentamiento localizado a aproximadamente 250 °C, seguido del desmontaje mientras aún está caliente. Deben tenerse en cuenta los límites de temperatura de los componentes.
¿Cuál es la diferencia entre Loctite 638 y Loctite 243?
Henkel ofrece LOCTITE 243 como fijador de roscas de resistencia media para uniones roscadas y LOCTITE 638 como adhesivo de alta resistencia para uniones cilíndricas. Ambos productos curan anaeróbicamente, pero tienen aplicaciones diferentes. Esta información se basa en las fichas técnicas de Henkel LOCTITE 243 y LOCTITE 638, cuyos enlaces se encuentran arriba.
¿Puedo usar Loctite 638 para uniones roscadas?
Henkel ofrece LOCTITE 638 como adhesivo para piezas cilíndricas. Para conexiones roscadas, se debe seleccionar un fijador de roscas adecuado según los requisitos específicos.
Más información
- Adhesivos Permabond: Gama, datos técnicos y comparación con Loctite
- Loctite 5910: Junta de brida de silicona (FIPG)
- Unir metales sin soldadura: 5 adhesivos de alto rendimiento en comparación
- Seleccionar e instalar correctamente los fijadores de roscas
- Adhesivos industriales en comparación: epoxi, cianoacrilato, anaeróbicos, UV, MMA. ¿Qué adhesivo para qué aplicación?
- LOCTITE 638 en la tienda
- Solicite asesoramiento técnico sobre LOCTITE 638